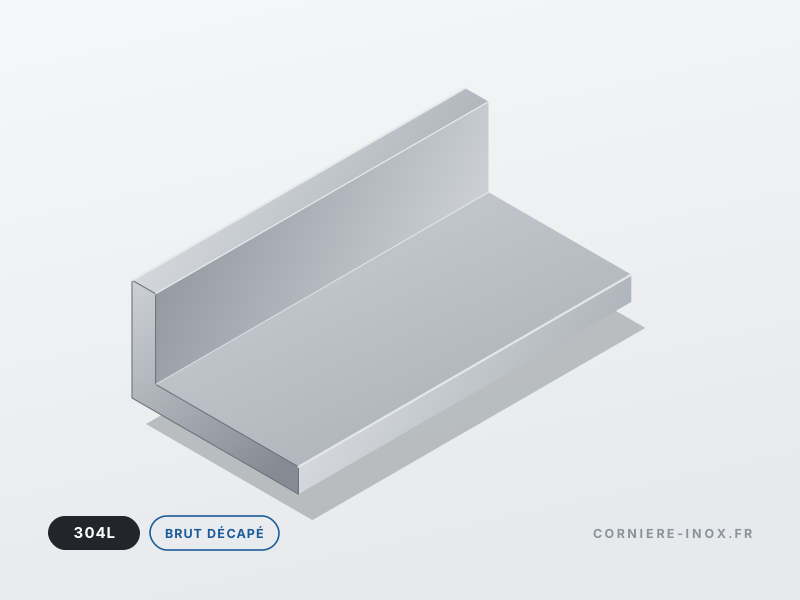
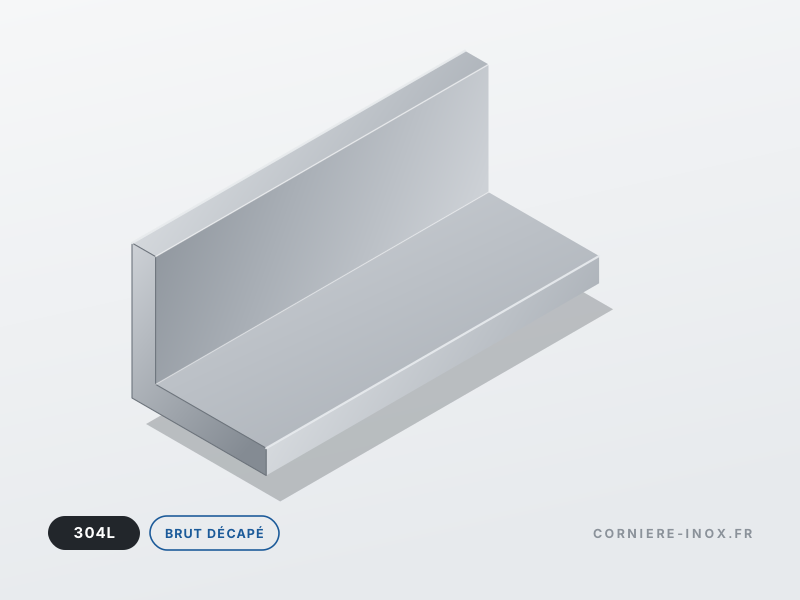
La cornière inox 304L à ailes égales est le profilé que l’on retrouve partout : en raidisseur de panneau, en encadrement de trappe, en angle de châssis, en support de plan, en about de dalle. Deux ailes de largeur identique, un angle droit à 90°, une arête extérieure vive et une gorge intérieure au rayon égal à l’épaisseur.
La nuance 304L (1.4307) est l’inox austénitique standard, à bas carbone. Sa faible teneur en carbone évite la précipitation de carbures de chrome pendant le soudage : elle se soude sans risque de corrosion intergranulaire dans la zone affectée thermiquement, sans traitement thermique après soudure. C’est ce qui en fait la nuance de choix pour la construction métallique fine.
Elle résiste sans faiblir à l’eau douce, à la condensation, aux ambiances urbaines et aux produits d’entretien courants. En revanche elle n’est pas faite pour les chlorures : à moins de trois kilomètres du littoral, dans un hall de piscine ou en atmosphère de saumure, passez au 316L.
Nous livrons ces barres brutes de décapage, état 1D : une surface mate, uniforme, légèrement grenue, qui accepte directement le soudage, le collage structural et la peinture après dégraissage. C’est l’état le plus économique et le plus polyvalent.
Coupez à la scie à métaux à denture fine ou à la scie à ruban bimétal, jamais à la meuleuse abrasive ordinaire : les particules d’acier au carbone incrustées dans la surface rouilleraient en quelques semaines. Réservez un jeu de disques et de brosses au seul inox.
Ébavurez systématiquement à la lime douce puis passez un tampon abrasif fin. Percez lentement, à 300–600 tr/min selon le diamètre, avec une forte pression et un lubrifiant de coupe : l’inox austénitique s’écrouit sous un outil qui frotte au lieu de couper, et devient alors impossible à percer.
Soudez en TIG sous argon avec un métal d’apport 308L, ou en MIG-MAG sous mélange argon-CO₂ à 2 %. Décapez et passivez le cordon après soudure — un cordon laissé brut de soudage est le point de départ le plus fréquent d’une corrosion sur un ouvrage en inox.
En fixation, employez visserie et rivets en inox de nuance identique ou supérieure. Le contact direct avec de l’acier galvanisé ou de l’aluminium crée un couple galvanique : intercalez une bande de néoprène ou une rondelle isolante en milieu humide.
L’erreur qui coûte le plus cher
Employer une brosse ou un disque ayant déjà servi sur de l’acier au carbone. Les particules de fer
incrustées rouillent en quelques semaines et donnent l’impression que l’inox se corrode, alors que
c’est la contamination de surface qui rouille. Un jeu d’outils réservé à l’inox coûte moins cher
qu’une seule reprise d’ouvrage.
 Best-seller